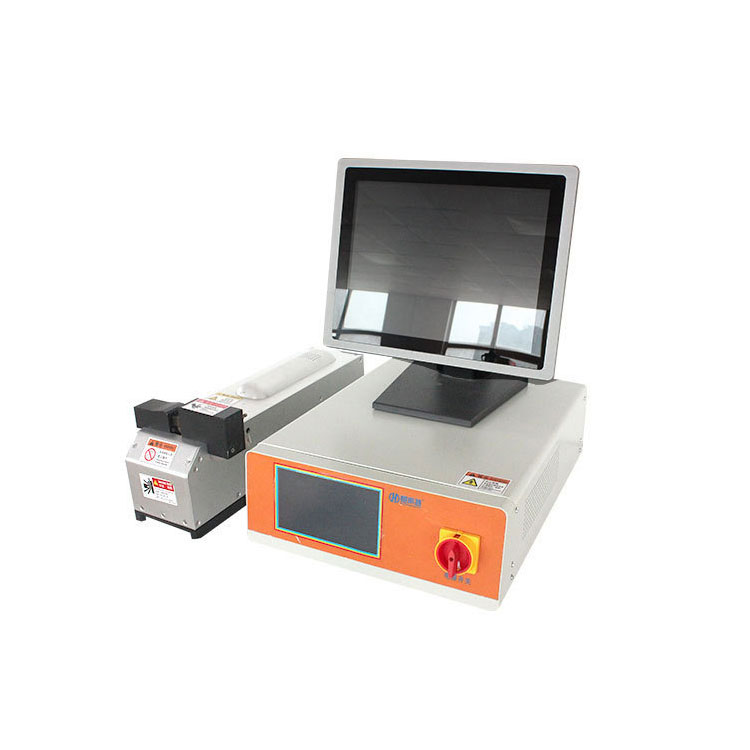
超聲波金屬焊接在新能源汽車里不是“可選項”,而是動力電池多層極耳 + 高壓線束這兩道工序的主流/準標配工藝。它的核心價值就一條:固態冷焊、不熔化、低內阻、能焊多層超薄箔和銅鋁異種金屬——這正好打中鋰電和高壓電氣的痛點。
在新能源車里的具體落點
按 2025 年汽車超聲金屬焊機應用占比:電池組裝 44.9%、線束 30.5%、車身結構件 24.7%,前兩塊就是新能源主戰場。
動力電池極耳焊接(最核心)
軟包/方殼電芯的鋁箔正極耳、銅箔負極耳,常是 20–60 層微米級箔疊片。激光焊對層間間隙容忍度低,容易虛焊/焊穿;超聲固態焊摩擦去氧化層、原子擴散結合,接觸電阻低、無熱損傷隔膜,是行業驗證的最優解。大圓柱全極耳則用雙滾輪滾動超聲波金屬焊接。
電芯→模組 Busbar / 匯流排
多層銅鋁軟連接、CCS 集成母排、電芯極柱軟連接,超聲波金屬焊接機連接。
高壓線束與端子
電池→電機/電控高壓線(25–120 mm2 銅線或鋁線)、充電槍端子、高壓連接器、屏蔽編織線與端子——超聲焊替代傳統壓接,線芯熔為一體,載流能力從 250A 提到 500–600A,抗震不松動。
 客服